
No hay productos en el carrito.
Volver a la tienda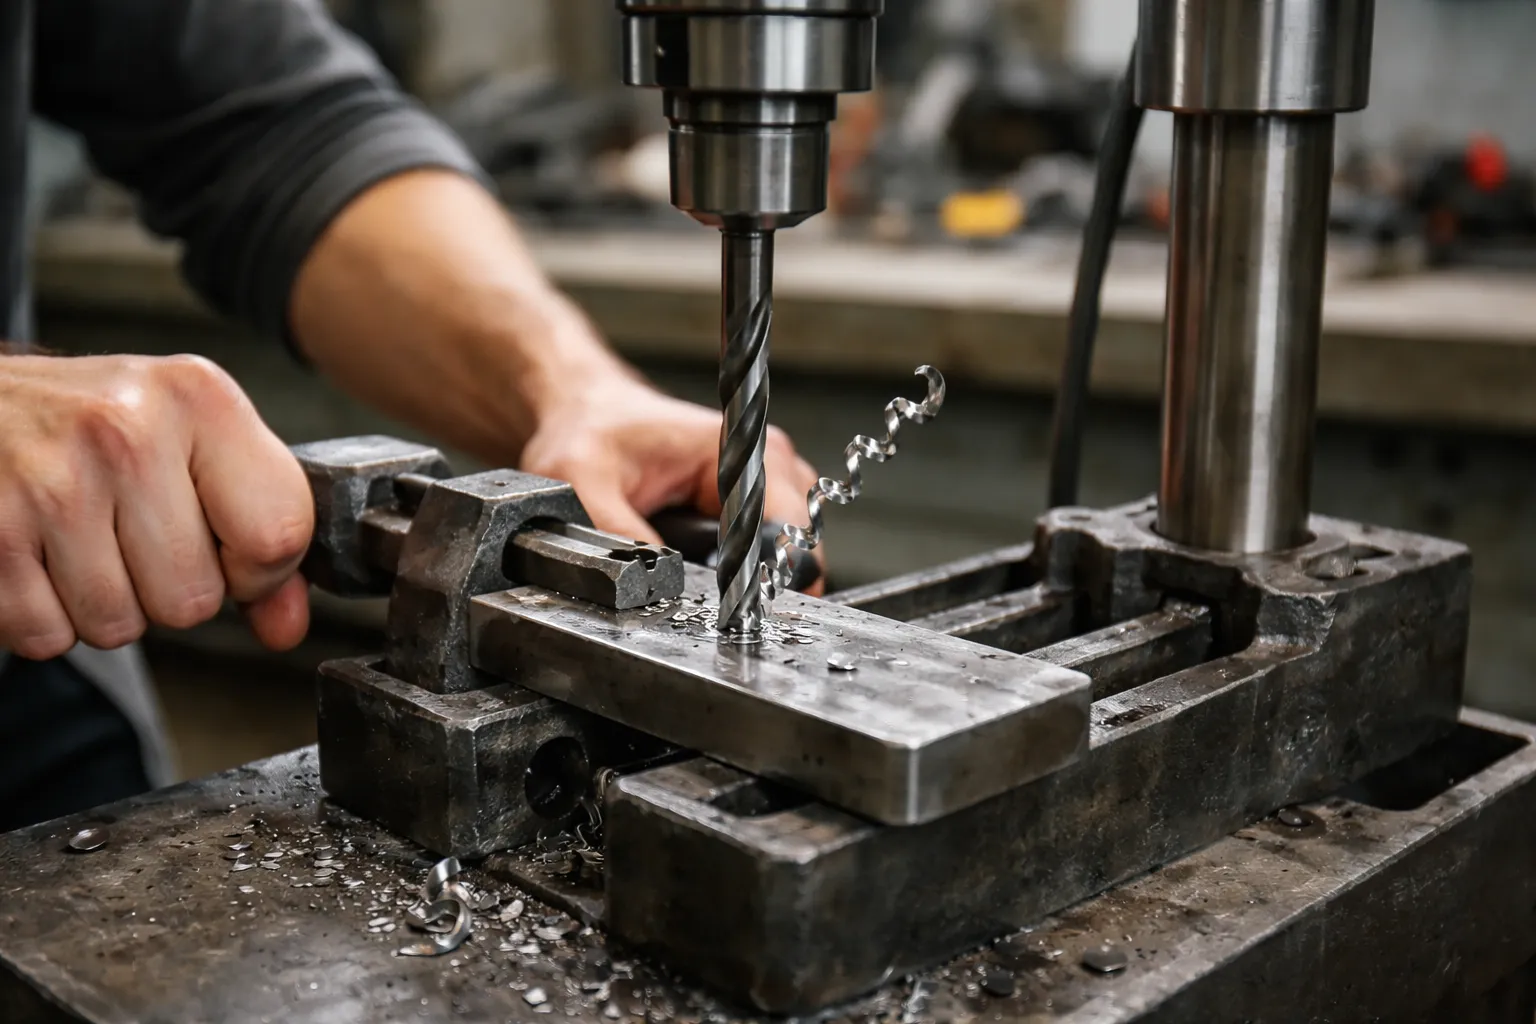
Brocas para metal: cuál usar según material, diámetro y tipo de agujero
Elegir bien la broca para metal no va de “cualquiera vale”. Va de material (acero, inox, aluminio), tipo de agujero (pasante, avellanado, agrandado) y ritmo de trabajo (dos agujeros al mes o taladro diario en taller/obra). Si te equivocas, lo normal es que patine, se ponga al rojo, pierda el filo y te deje el agujero feo… o que acabes rompiendo brocas a la mínima.
En esta guía te dejo criterios claros para decidir brocas HSS para metal, cuándo tiene sentido una broca escalonada para chapa, qué esperar de una broca titanio metal y, sobre todo, qué broca usar en acero según lo que tengas entre manos. Si quieres ir directo a ver opciones, aquí tienes la categoría: ver la selección de brocas para metal.
Brocas para metal: qué elegir según el material y el uso
Antes de mirar recubrimientos o “acabados”, define estas tres cosas. Con eso aciertas en la mayoría de casos:
- Material a taladrar: no es lo mismo aluminio (blando y “embarrador”) que acero al carbono (duro pero agradecido) o inox (exigente y traicionero con el calor).
- Diámetro y profundidad: a más diámetro y más profundidad, más calor y más evacuación de viruta necesitas.
- Frecuencia: para trabajo ocasional puedes ir a gamas correctas; para uso diario, compensa ir a brocas profesionales metal y cuidarlas bien.
Y una obviedad que ahorra dinero: muchas brocas “malas” no son malas… están mal usadas. El 80% de los problemas vienen de exceso de rpm, poca presión (se “lija” en vez de cortar) y sin lubricación cuando toca.
Brocas para metal qué elegir si solo quieres una regla rápida
- Acero al carbono / perfiles estándar: HSS de calidad, punta afilada y lubricación si el diámetro sube o la pieza es gruesa.
- Chapa (cuadro eléctrico, carrocería, ventilación): broca escalonada para chapa o broca fina + escariado, según acabado.
- Inox: broca preparada para inox (HSS adecuado y geometría correcta), rpm más bajas y lubricación casi obligatoria.
- Aluminio: broca que evacúe bien viruta, rpm moderadas y lubricante/aceite fino si ves que “pega”.
Tipos de broca para metal (sin líos): HSS, recubrimientos y escalonadas
Vamos por partes. En metal, la base suele ser HSS (acero rápido). Luego vienen geometrías y recubrimientos que ayudan, pero no hacen milagros.
Brocas HSS para metal: la opción “de diario”
Las brocas HSS para metal son el estándar para acero común, aluminio, cobre y similares. Si trabajas en perfiles, pletinas, escuadras, tubo estructural o herrajes, una buena HSS bien usada suele dar muy buen resultado.
- Cuándo elegirlas: acero al carbono y metales no ferrosos, taladro manual o de columna, diámetros habituales.
- Ventaja: relación calidad-precio y facilidad para reafilarlas (dependiendo del tipo).
- Ojo: si las pasas de rpm o taladras en seco donde hace falta lubricación, se queman rápido.
Broca “titanio” para metal: qué significa de verdad y cuándo compensa
Cuando se habla de broca titanio metal, normalmente se refiere a una broca HSS con recubrimiento (por ejemplo, tipo TiN). Ese recubrimiento ayuda a reducir fricción y aguantar mejor temperatura, pero:
- Si la broca se desafila y la reafilas, pierdes parte del recubrimiento en la zona de corte.
- No convierte una broca normal en una de inox “para todo”. En inox, lo que manda es geometría, material y uso (rpm, presión y lubricación).
Cuándo suele compensar: series de taladros repetitivos en acero común o cuando quieres alargar vida en trabajos generales, siempre con uso correcto.
Broca escalonada para chapa: la reina de los agujeros limpios en fino
La broca escalonada para chapa es muy práctica cuando taladras material fino y quieres subir diámetros sin que la broca “muerda” de golpe. Muy típica en cuadros, climatización, carrocería ligera, perfiles finos, etc.
- Ventajas: agujero bastante limpio, control del diámetro por pasos, menos enganchones en chapa.
- Cuándo elegirla: chapa fina/media y cuando necesitas varios diámetros con una sola herramienta.
- Límites: en espesores grandes no es lo ideal; también hay que controlar rpm y no apretar como si fuera broca helicoidal.
Qué broca usar en acero (y en inox) sin cargarte el filo
Si tu duda principal es qué broca usar en acero, piensa en dos escenarios: acero “normal” y acero inoxidable. No se trabajan igual.
Acero al carbono y perfiles estructurales
Para acero común, una HSS de calidad suele cubrir la mayoría de trabajos. Claves prácticas:
- Marca el punto (granete) si el taladro tiende a pasearse en superficie.
- Rpm contenidas: si ves que sale humo o el color se pone azulado, vas pasado.
- Presión constante: la broca debe cortar y sacar viruta, no “pulir”.
- Lubrica (sobre todo a partir de ciertos diámetros o espesor). Un lubricante adecuado ayuda a evacuar calor y alarga vida.
Para consumibles y mantenimiento tienes la sección de lubricantes y mantenimiento, útil si trabajas metal a menudo.
Acero inoxidable (inox): el error típico es el exceso de rpm
El inox castiga por temperatura: si te pasas de rpm o te quedas corto de presión, el material puede endurecerse por trabajo (se “pone peor”) y la broca sufre. Recomendaciones de taller:
- Rpm más bajas que en acero común.
- Lubricación casi siempre (y paciencia).
- Broca adecuada: en inox, mejor apostar por brocas pensadas para ese uso dentro de gamas profesionales cuando hay repetición de trabajo.
Cómo elegir por diámetro y tipo de agujero (pasante, avellanado, agrandado)
El diámetro cambia el juego: a mayor diámetro, más par, más calor y más fácil que el agujero salga ovalado si el equipo no acompaña.
Diámetros pequeños (1–5 mm): precisión y broca “viva”
- Si se rompen mucho, casi siempre es por torsión (taladro ladeado) o por enganche al atravesar.
- En chapa, suele ir mejor subir en pasos o usar escalonada si vas a diámetros mayores.
Diámetros medios (6–10 mm): el terreno habitual
Aquí se nota una broca buena. Para acero, una HSS decente con lubricación puntual cuando toca suele rendir. Si haces muchos agujeros iguales, un recubrimiento tipo “titanio” puede ayudar a mantener rendimiento más tiempo, siempre sin pasarte de rpm.
Diámetros grandes (más de 10–12 mm): mejor por etapas
- Taladro piloto (por ejemplo, 4–6 mm) y luego subes al diámetro final.
- Si el material es grueso, controla evacuación de viruta: parar, retirar, limpiar y volver evita calentones.
Errores que hacen que la broca “no muerda” o se queme
- Rpm demasiado altas: el filo se recalienta y pierde temple.
- Taladrar sin lubricar cuando el trabajo lo pide (especialmente en acero/inox y diámetros grandes).
- Poca presión: la broca patina y pule; no genera viruta “sana”.
- Empezar sin marcar: la punta se va, haces un cono raro y luego el agujero no centra.
- Taladro inadecuado o con holgura: si hay juego en el portabrocas, el agujero sale mal y la broca sufre.
Si necesitas una máquina adecuada para metal, echa un vistazo a taladros y martillos o, para trabajo de montaje y tornillería dura, a llaves de impacto (no sustituyen a un taladro para perforar metal, pero sí ayudan en fijación).
Brocas profesionales metal: en qué se nota y cuándo merece pagar un poco más
Una broca “profesional” no es postureo. Se nota en:
- Regularidad del filo y cómo inicia el agujero sin vibrar.
- Duración a ritmo de trabajo real (no un agujero suelto).
- Evacuación de viruta y resistencia al calentón si trabajas rápido.
¿Cuándo compensa? Si taladras metal cada semana (o a diario), o si el coste de “pararte” y romper brocas te sale más caro que elegir un consumible mejor desde el principio.
Compra rápida: qué set o tipo elegir según tu caso
Para decidir sin darle más vueltas, aquí van escenarios típicos:
- Instalador / montador (perfiles, pletina, anclajes metálicos): HSS de calidad en diámetros habituales + lubricante a mano.
- Cuadros, chapa y trabajos finos: broca escalonada para chapa y una HSS fina para el piloto si hace falta.
- Trabajo mixto (acero + aluminio): HSS buena y cuidar rpm/viruta en aluminio para que no se embote.
- Inox frecuente: broca específica para inox dentro de gama profesional, rpm bajas y lubricación.
Si quieres comparar modelos y elegir según tu uso (ocasiona/profesional, sets, diámetros), aquí tienes la categoría: consultar precios y modelos de brocas. Y si lo tuyo es revisar consumibles en general para completar pedido, entra en consumibles.
Seguridad y acabado: detalles que marcan en taller y obra
Taladrar metal parece simple hasta que engancha la broca o sale una viruta larga como un muelle. En un enfoque divulgativo:
- Sujeta la pieza (sargento, mordaza o banco): evita giros bruscos.
- Protección ocular: la viruta salta y no avisa. El tipo de protección depende del trabajo; revisa la ficha técnica del EPI y del producto.
- Desbarbado: después del agujero, un repaso evita cortes y deja el trabajo fino.
Si tienes dudas concretas (material, espesor, diámetro y taladro que usas), lo más rápido muchas veces es preguntar y afinar la elección. Puedes contactar con Promoherramientas y te orientan según el caso.
Artículos Relacionados
Si estás dudando entre atornillador de impacto o taladro atornillador, no es una duda “de catálogo”: es una duda de obra. Se parecen, sí, pero... sigue leyendo
Si ya trabajas con la plataforma XR, elegir batería no va solo de “más Ah = mejor”. La batería DeWalt 18V 5Ah suele ser un... sigue leyendo
Si trabajas con máquina a diario (o haces bricolaje en serio), ya lo sabes: el “precio real” de una herramienta no es solo lo que... sigue leyendo
En herramientas, el error típico no es “gastar poco” o “gastar mucho”: es gastar sin criterio. Hay compras donde una opción básica te saca del... sigue leyendo

Montar cartón yeso “con lo que haya” suele salir caro: tornillos pasados, papel roto, juntas que cantan y más horas de lijado de las que... sigue leyendo
